|
Techniques de
réalisation des composants semi-conducteurs
|
|
1 ‑ Nature du travail Le problème se résume à réaliser sur un support, généralement du silicium mais pas seulement des zones parfaitement déterminées dans lesquelles on pourra faire pousser du silicium (épitaxie), introduire du dopant (diffusion, implantation), faire croître de l'oxyde, créer une connexion etc 2 - Création des zones De façon générale, il s'agit de protéger la plaquette de silicium qui va recevoir les composants, diodes, transistors, circuits intégrés, puis de dégager des espaces qui vont faire l'objet d'un travail, le travail exécuté, il faut éliminer la protection, recouvrir d'une nouvelle protection, dégager de nouvelles zones etc
Le masquage
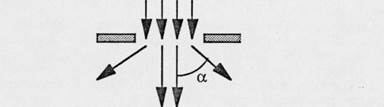
diffraction de la lumière traversant un orifice Un faisceau lumineux dont la longueur d'onde λ = 1μm (proche infrarouge) passant dans un orifice de diamètre d = 1μm aura un angle α de 50° environ . Il découle de ce phénomène que lorsque la lumière passe à travers les motifs d'un masque, un manque de netteté des ombres projetées. Pour éviter ou tout au moins réduire ce phénomène on aura intérêt à utiliser un rayonnement de faible longueur d'onde qui peut atteindre λ=0,193 μm (raie du fluorure d'argon)
La réalisation des masques, leur stabilité dimensionnelle et de leur positionnement lors de masquages successifs posent des problèmes considérables. La précision du positionnement à l'origine n'était pas parfaite, aussi il fallait en tenir compte sur le dimensionnement des motifs. Au début, le masque était en verre. Réalisé à l'échelle 1 il était plaqué sur le wafer ( tranche de silicium ) enduit de résine photosensible. Exposé à la lumière, tous les futurs circuits intégrés étaient insolés en même temps. Placer le masque sur le silicium l'endommageait rapidement, les défauts apparus sur le masque se répétaient à chaque insolation. La durée de vie d'un masque était de 25 à 50 insolations. Ajoutons que pour réaliser un circuit intégré, chaque couche nécessite un masquage. Les premiers circuits nécessitaient 8 masques. Les techniques modernes, qui associent plusieurs millions voir centaines de millions de transistors dans un circuit, nécessitent 25 masques , ce sont 500 opérations qui peuvent s'échelonner sur un mois. Chaque couche va entraîner une série d'opérations: nettoyage, séchage, dépôt de résine, cuisson de la résine, insolation, développement, nettoyage, attaque chimique, dépôt ou diffusion ou oxydation ou ..., Chaque masquage peut nécessiter 20 opérations. Actuellement, les masques sont réalisés à l'échelle 5 une optique ramène le faisceau à la dimension normale mais les circuits sont réalisés un par un. Le wafer est fixé sur une table X-Y de grande précision, à positionnement par interférométrie laser qui déplace le silicium après chaque insolation. Les masques peuvent être réalisés eux mêmes à l'aide d'un faisceau d'électron de 1μm de diamètre (la longueur d'onde associée à une énergie de 10 KeV est de 1Ǻ) les débuts de cette technique ont été effectués en détournant l'emploi d'un microscope électronique. La pièce à irradier est fixée sur une table XY de grande précision positionnée par interférométrie laser. Le faisceau d'électrons est focalisé à l'aide de lentilles électroniques mais n'insole la cible que point par point ce qui est lent Les sources d'insolation En pratique, les dimensions minimales des motifs sont voisines de la longueur d'onde du rayonnement utilisé. La technologie 0,25 μm (taille du motif minimum) est obtenu avec une source UV de longueur d'onde λ=0,248 μm utilisant du fluorure de krypton. Des lasers à fluorure de krypton peuvent produire un rayonnement de λ=0,193 μm . Il permet d'obtenir des motifs de 0,13 μm et même 0,09 μm L'utilisation des UV n'est pas sans poser de problème, les verres et même le quartz deviennent absorbants, il faut utiliser une optique en Fluorite CaF2 et même des miroirs métalliques de grande précision. Une technique également en cours d'étude consiste à produire un rayonnement de λ 13,5 nm en éclairant avec un laser une bille d'étain qui émet alors ce rayonnement mais actuellement la puissance de l'émission est limité à 10 Watts alors que 100 à 250 W seraient nécessaires. Les choses se compliquent du fait que le rayonnement de cette longueur d'onde n'est pas transmis par l'air, il est donc nécessaire de travailler sous vide. Il devrait être possible de réaliser des lignes espacées de 10nm 3 - Le dopage du silicium
Pour obtenir du Silicium N on introduit un dopant de valence 5 qui
pourra être de l'Antimoine, du Phosphore, de l'arsenic ou du
Lithium. Plusieurs techniques sont possibles, le monocristal peut être dopé au moment de son étirage, il s'agit évidemment d'un dopage uniforme de tout l'ensemble du monocristal. Ceci est obtenu en introduisant dans le creuset un mélange de Silicium et de dopant. Cela suppose au départ pour ces deux matériaux, des températures de fusion voisines et une solubilité du dopant dans le silicium.
3 - 1 ‑ L'épitaxie 3 ‑ 2 ‑ Diffusion La diffusion est associée à la technique de masquage, en effet, pour permettre une diffusion locale du dopant dans le Silicium, il est nécessaire de protéger les autres zones. La plaquette de Silicium est chauffée à 1000°C environ en présence d'un gaz contenant le dopant. Ce dernier migre dans le Silicium aux endroits non protégés. Évidemment, la concentration obtenue forte en surface, décroît avec la profondeur, les zones masquées ne sont pas entièrement protégées car la migration n'est pas uniquement perpendiculaire à la surface. Diffusion du dopant dans le silicium Le profil de la diffusion dépend essentiellement des matériaux en présence et suit une loi non modifiable. Profils de diffusion de dopants dans le silicium
Le dopage par
diffusion présente donc les inconvénients suivants: 3 - 3 L'implantation ionique Le procédé d'implantation ionique consiste à projeter sur le silicium des ions de dopant. Le dopant est d' abord ionisé puis accéléré par un champ électrique avec la plaquette de silicium comme cible (énergie de 30 à 200 keV ) Le faisceau d'ions est modulé et dirigé à l'aide de lentilles électroniques et de plaques de déflexion. Le faisceau peut être dirigé avec précision, le masquage devient alors inutile en outre le contrôle de l'énergie des ions permet une certaine maîtrise du profil du dopage. Dans le cas de l'implantation ionique, le masquage n'est pas nécessaire mais en fait , les commandes qui pilotent les plaques de déflexion contiennent toutes les informations d'un masque. On parle communément de masquage électronique. Les informations sont contenues dans la mémoire de l'ordinateur qui commande la déflexion du faisceau d'ions. Cependant, cette technique présente un inconvénient, le dopant en pénétrant dans le silicium peut créer des dislocations ( irrégularités dans l'organisation cristalline ), un recuit (chauffage uniforme de la plaquette après implantation) peut palier cet inconvénient mais il modifie le profil des dopages En 2007 état de la technique était gravure 90
et 65nm, longueur de canal 45 ou 35 nm, épaisseur de l'oxyde moins
de 4 nm, 7 à 10 niveaux d'interconnexion isolé par 1μm d'oxyde
, 25 masques, 500 opérations s'étalant sur 1 mois En 2014 l'industrie des circuits intégrés à produit 250 1018 transistors (250 milliards de milliard de transistors) , 8 milliards de transistors par seconde Aux dernières nouvelles (2015) IBM et Intel sont en lutte pour produire des circuits en gravure 14, 10 et 7 nm Une grande partie de cette fiche est réalisée à partir de "Histoire de la microélectronique" de Philippe Matherat qu'on peut trouver sur le site; https://cel.archives-ouvertes.fr/cel-00157199/document Les étapes jusqu'aux CCD
|